磁吸连接器偏位测试怎么做?从吸附回正到电气稳定的记录方法
一段自动吸回去的视频,只能证明一次动作发生过。可信的磁吸连接器偏位验证,需要把偏位坐标、接近方向、装机状态、线材受力、电气结果和样品版本放进同一条记录。
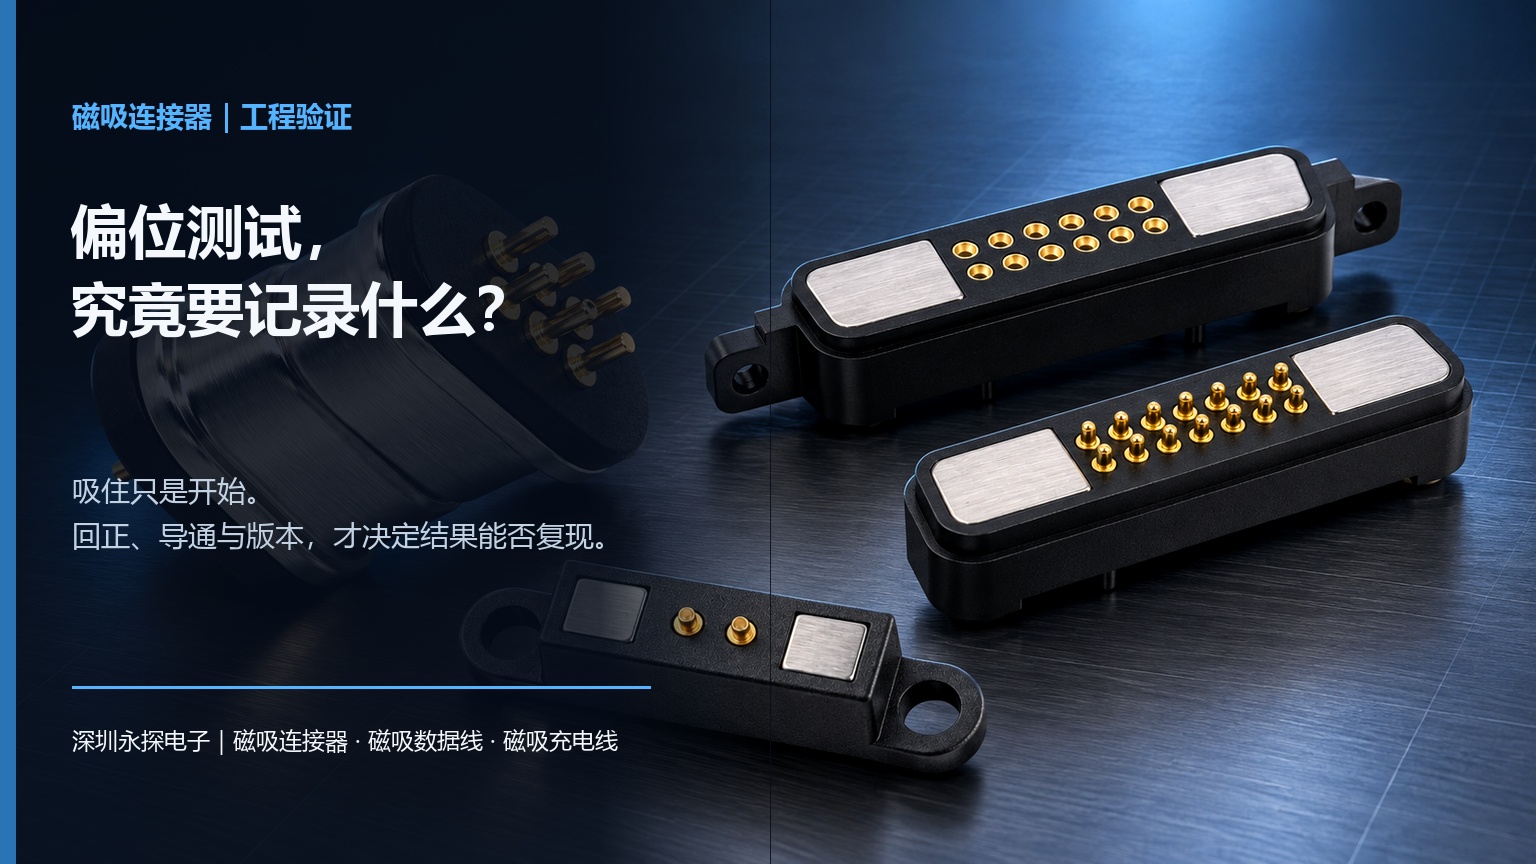
一段“自动吸回去”的视频,看起来很直观,却回答不了一个关键问题:这次结果能不能被重复出来?
设备样机放在桌面上,磁吸端故意错开一点。手一松,连接器“啪”地吸回原位。产品经理觉得偏位回正已经没有问题;结构工程师关心磁铁和定位面是否顺畅;测试工程师却会继续追问:从哪个方向错开?偏了多少?线材有没有侧向拉力?吸回去以后电源和信号是否稳定?这次测试对应哪个样品版本?
如果这些问题没有答案,这段视频只能证明“某一次看起来吸回去了”,不能证明结果可以复现,更不能直接支持量产判断。本文场景是设备端磁吸连接项目中的匿名复合情形,不对应某一位客户或某一个具体SKU。
先说结论:偏位测试要同时记录机械、电气和版本
磁吸连接器的偏位验证,不能只看能不能吸住或能不能自动回正。可信的记录至少要同时说明:样品与图纸版本、偏位坐标、接近方向、安装姿态、线材与外壳受力、电气状态、判定标准和原始证据。
吸附动作属于机械过程,供电与通信属于电气结果。两者只有放在同一条时间线、同一套样品版本下记录,才可能判断“回正以后是否进入稳定工作区”。
先分清四个容易混在一起的概念
1. 吸附能力
它回答的是两个部件能不能相互靠近。吸力目标和测量方式需要按具体结构、使用动作和设备安全要求确认,不能脱离项目给一个所谓“通用优秀数值”。
2. 偏位回正窗口
它回答的是连接器从哪些初始位置、方向和角度出发,还能在磁力与结构定位共同作用下进入预期位置。这个窗口不只由磁铁决定,还会受到壳体形状、定位面、Pogo-pin行程、安装公差和线材受力影响。
3. 稳定工作区
外观看起来对准,不一定等于触点已经处在合适工作行程。只有当各触点进入项目定义的有效接触状态,机械位置才真正转化为连接结果。
4. 电气稳定性
回正以后还要观察供电、控制或数据状态。不同设备可能关注掉电、重启、重复枚举、通信中断、接触抖动或异常日志,具体检查项目和阈值需要按设备确认。
判断一:测试前先画坐标,不要只写“偏一点”
偏位测试首先要把动作写成别人可以重复的语言。至少标明:
- 左右、前后或旋转方向;
- 设备水平、垂直还是倾斜安装;
- 连接器是平行接近、斜向接近还是侧向滑入;
- 偏位从哪一个基准面或中心点计算;
- 操作是手动、夹具驱动还是设备自然回座。
如果只写“向左偏一点”,不同人员会使用不同基准、速度和角度,最后得到的不是同一项测试,只是几段看起来相似的视频。
判断二:吸力和回正能力要分开看
磁力更大,可能让连接器更快靠近,但不必然扩大有效回正窗口。磁力方向、定位面的引导、壳体干涉、触点高度差和线材侧向力,都可能改变实际路径。
因此,项目评审不应只问“吸力够不够”,还要问:
- 错位状态下,连接器先碰到的是定位面、磁铁还是触点;
- 接近过程中是否会卡在半吸合位置;
- 自然回正后,壳体基准与触点工作位置是否一致;
- 分离动作是否符合用户使用方式和设备安全要求。
本文不提供统一吸力数值。目标值、测量方向、夹具、速度和判定标准均需按项目确认。
判断三:机械动作与电气状态必须同步记录
只拍产品外观,容易漏掉短时掉电、接触抖动或通信异常。更完整的记录,应把初始偏位、第一次物理接触、自然回正、进入稳定位置,与电源是否连续、数据或控制是否中断、设备是否出现告警或异常日志对应起来。
不是每个项目都需要相同仪器和采样方式。是否记录电压、电流、接触事件、USB枚举、UART日志或设备告警,应由产品风险和验证目标决定。对磁吸数据线项目而言,尤其不能把“仍能供电”直接等同于“数据链路稳定”。
判断四:裸件通过,不代表装机后通过
桌面上的连接器裸件没有外壳干涉,也可能没有真实线材拉力。装入设备以后,外壳开口和安装面公差、固定方式、装配偏差、线材出线方向、弯曲半径、设备重量与回座角度,都可能改变结果。
所以,“裸件手推能吸正”适合作为早期观察,不应直接替代装机样机复核。对磁吸充电线项目,也应在真实负载与使用动作下验证,而不是只凭空载吸合画面判断。
判断五:每个结论都要绑定版本
磁铁方向、注塑定位、Pogo-pin、PCB焊盘、线序或线材结构发生变化,都可能让旧测试失去代表性。记录里至少要绑定:
- 项目编号;
- 样品编号与版本;
- 图纸和PIN表版本;
- 夹具或设备版本;
- 日期与执行角色;
- 测试条件与判定标准;
- 原始照片、视频、波形或日志位置;
- 结论与后续动作。
一张没有版本号的“合格”照片,后续很难回答它对应哪一次结构修改。
常见失败现象
- 手一推能够回正,设备自然放回底座时却停在半吸合位置;
- 裸件状态稳定,装入外壳后受装配公差影响出现间歇接触;
- 外观看起来已经吸正,但部分触点没有进入预期工作区;
- 带上线材以后,侧向拉力把接口持续拖离中心;
- 供电没有明显中断,通信却发生重连或数据异常;
- 改过磁铁或塑胶结构后仍沿用旧测试记录,版本无法对应。
深圳永探电子怎样配合这类项目
深圳永探电子面向设备端项目提供磁吸连接器、磁吸数据线和磁吸充电线的研发制造及OEM/ODM定制服务。永探制造体系覆盖Pogo-pin弹簧针、磁吸接头、注塑结构、线束加工、充磁、组装和检测等环节。
偏位问题往往不是一个零件单独造成的。它可能同时涉及触点行程、磁铁方向、注塑定位、装配公差和线材出线。全链路协同的意义,是发现问题后能够沿同一套图纸、PIN表、样品版本和验证记录回查,而不是在多个供应环节之间反复猜测。
具体产品能否达到目标,仍然要以实际设备、样品、图纸、条件和有效记录为准。
第一次项目评审,建议准备这九项资料
- 设备名称、回座动作和安装方向;
- 磁吸端可用空间、结构图和基准面;
- PIN数量、功能、极性和PCB定义;
- 工作电压、电流、负载与数据或控制协议;
- 线材长度、出线方向和使用中的受力方式;
- 希望覆盖的偏位方向、角度和环境条件;
- 样品、图纸、PIN表和设备软件版本;
- 计划记录的机械、电气与通信现象;
- 判定标准和量产前必须关闭的风险。
常见问题
磁吸连接器能自动回正,就说明偏位测试通过吗?
不能直接这样下结论。还需要明确初始偏位、接近方向、安装姿态、线材受力,以及回正后的电气状态。
偏位测试需要记录哪些条件?
至少记录样品和图纸版本、偏位坐标、接近方向、安装姿态、线材与外壳受力、电气状态、判定标准和原始证据。
吸力越大,偏位回正能力一定越好吗?
不一定。磁力大小只是变量之一,磁力方向、定位面、壳体干涉、触点工作区和线材受力都会影响结果。
一段吸合视频能不能作为测试证据?
可以作为原始证据的一部分,但需要同时绑定样品版本、动作、条件、判定标准和相关电气或通信记录。
裸件测试为什么不能替代装机测试?
因为装机后的外壳公差、固定方式、线材侧向力和真实回座动作都可能改变接触结果,裸件观察只能用于早期判断。
证据边界
本文是深圳永探电子整理的偏位验证记录方法,不是具体SKU测试报告,不能证明任何产品已经达到固定吸力、偏位距离、寿命、防水、电气性能或通信稳定性。具体结论以对应设备、样品、测试条件和有效原始记录为准。
相关产品与行业方案
相关磁吸线产品
请根据文章主题查看磁吸充电线与磁吸数据线产品中心。
查看磁吸线产品中心 →相关行业方案
结合设备行业、安装、电气和环境条件继续查看对应应用方案。
查看磁吸线行业应用方案 →相关文章